

Koncentrator LZO – obrotowy koncentrator zeolitowy
Koncentrator LZO to urządzenie przeznaczone do oczyszczania dużych strumieni powietrza o niskim stężeniu lotnych związków organicznych. Technologia polega na zagęszczeniu rozcieńczonych zanieczyszczeń z dużej objętości powietrza do znacznie mniejszego strumienia o wyższym stężeniu LZO.
Sercem systemu jest obrotowy rotor zeolitowy, który adsorbuje lotne związki organiczne z powietrza procesowego. Koncentrator nie jest końcowym stopniem unieszkodliwiania LZO – jego zadaniem jest zmniejszenie strumienia powietrza kierowanego do dalszego utleniania. Skoncentrowany strumień trafia następnie do mniejszej jednostki utleniania termicznego lub katalitycznego, np. TNV, RTO albo RCO.
Dzięki temu rozwiązaniu możliwe jest ekonomiczne oczyszczanie bardzo dużych przepływów powietrza, przy których bezpośrednie utlenianie całego strumienia byłoby nieefektywne energetycznie i kosztowne inwestycyjnie.
Masz pytania lub chcesz dobrać technologię redukcji LZO do swojej instalacji?
Skontaktuj się z nami – przeanalizujemy parametry emisji i zaproponujemy odpowiednie rozwiązanie.
Masz pytania lub chciałbyś nawiązać z nami współpracę?
Napisz do nas, a niezwłocznie się z Tobą skontaktujemy.
Kiedy stosuje się koncentrator LZO?
Koncentrator zeolitowy stosuje się przede wszystkim wtedy, gdy emisje LZO występują w dużym strumieniu powietrza, ale ich stężenie jest niskie. Typowe zakresy zastosowania to instalacje o przepływach rzędu dziesiątek do setek tysięcy m³/h oraz stężeniach LZO od kilkudziesięciu do kilkuset mg/m³.
Technologia sprawdza się szczególnie w procesach, w których występują rozcieńczone opary rozpuszczalników, a bezpośrednie dopalanie całego strumienia powietrza wymagałoby zbyt dużej jednostki utleniania.
Typowe sytuacje, w których warto rozważyć koncentrator LZO:
- niskie stężenie LZO i bardzo duży przepływ powietrza,
- emisje z lakierni, suszarni, drukarni lub procesów z użyciem rozpuszczalników,
- potrzeba ograniczenia wielkości późniejszego dopalacza termicznego lub katalitycznego,
- wysokie koszty energetyczne przy bezpośrednim oczyszczaniu całego strumienia powietrza.
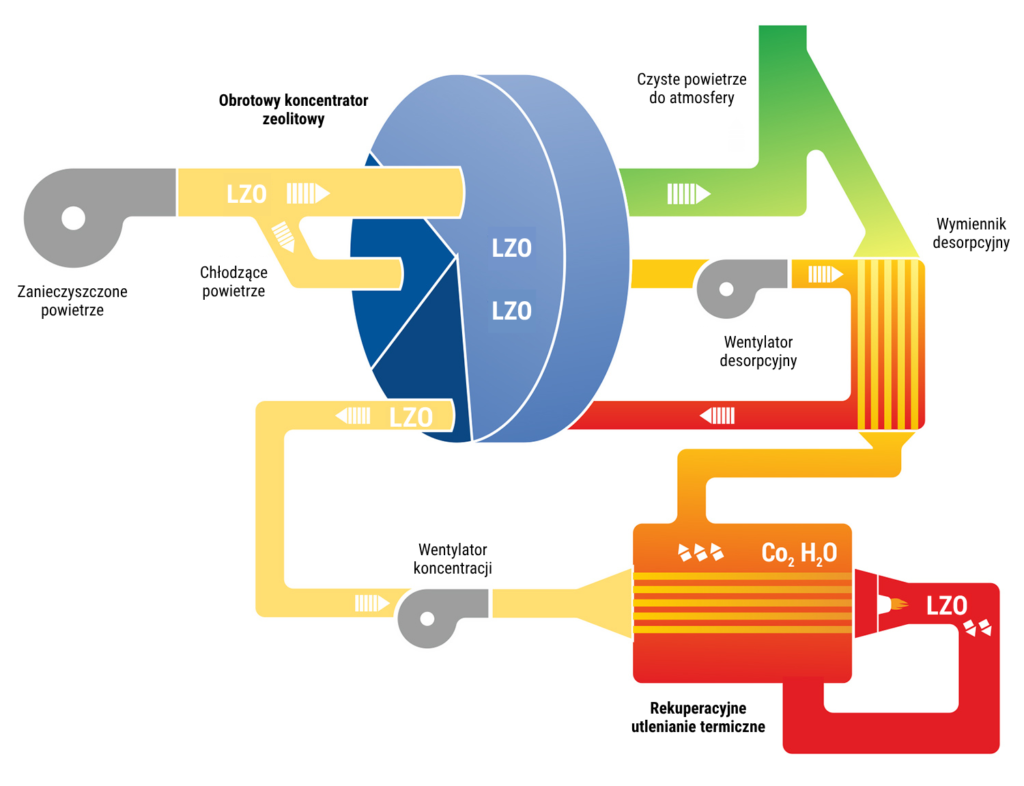
Jak działa obrotowy koncentrator zeolitowy?
Zanieczyszczone powietrze jest kierowane do obracającego się rotora adsorpcyjnego pokrytego sorbentem zeolitowym. Rotor jest podzielony na trzy główne strefy: adsorpcji, desorpcji oraz chłodzenia.
W strefie adsorpcji powietrze procesowe przepływa przez strukturę zeolitową, w której zatrzymywane są lotne związki organiczne. Oczyszczony strumień powietrza, o znacznie obniżonym stężeniu LZO, jest następnie odprowadzany do emitora.
Zaadsorbowane związki organiczne są przenoszone wraz z obrotem rotora do strefy desorpcji. Tam przez rotor przepływa mniejszy strumień gorącego powietrza, zwykle o temperaturze około 180–200 °C. Powoduje to uwolnienie LZO z sorbentu i utworzenie skoncentrowanego strumienia, który jest kierowany do jednostki utleniania termicznego lub katalitycznego.
W końcowym etapie LZO są utleniane do CO₂ i H₂O. Ciepło powstające w procesie może być częściowo wykorzystane do podgrzewania powietrza desorpcyjnego, co dodatkowo poprawia efektywność energetyczną całego układu.
Główne korzyści:
-
Oczyszczanie dużych strumieni powietrza Koncentrator LZO umożliwia ekonomiczne oczyszczanie bardzo dużych przepływów powietrza o niskim stężeniu zanieczyszczeń. Dzięki zagęszczeniu LZO tylko niewielka część pierwotnego strumienia trafia do jednostki utleniania.
-
Mniejsza jednostka utleniania Zastosowanie koncentratora pozwala znacząco zmniejszyć wielkość późniejszego dopalacza termicznego lub katalitycznego. Oznacza to niższe koszty inwestycyjne oraz niższe zużycie energii w porównaniu z oczyszczaniem całego strumienia powietrza.
-
Niskie koszty eksploatacji Ogrzewany jest tylko mały strumień desorpcyjny, a nie cała objętość powietrza procesowego. To istotnie obniża zapotrzebowanie na paliwo lub energię elektryczną.
-
Wysoka skuteczność wychwytywania LZO Rotor zeolitowy może osiągać wysoką skuteczność adsorpcji LZO, zazwyczaj około 95%, w zależności od składu zanieczyszczeń, parametrów procesu i warunków pracy instalacji.
-
Bezpieczeństwo i trwałość Zeolit jest niepalnym materiałem ceramicznym, co ogranicza ryzyko pożaru w porównaniu z wybranymi rozwiązaniami opartymi na węglu aktywnym. Odpowiednio dobrany i eksploatowany rotor może pracować przez wiele lat bez znaczącej utraty skuteczności.
-
Elastyczność pracy System może być dostosowany do zmiennego przepływu powietrza i wahań stężenia LZO. Możliwa jest regulacja prędkości obrotowej rotora oraz parametrów desorpcji w zależności od aktualnego obciążenia instalacji.
-
Konstrukcja: W porównaniu z węglem aktywnym sorbent zeolitowy może być zaprojektowany i wyprodukowany specjalnie dla danego zanieczyszczenia lub ich mieszaniny, co zapewnia znacznie wyższą wydajność adsorpcji.
Koncentrator LZO w połączeniu z RTO, RCO lub TNV
Koncentrator zeolitowy nie zastępuje końcowego procesu unieszkodliwiania LZO. Jego zadaniem jest zmniejszenie objętości powietrza kierowanego do utleniania i zwiększenie stężenia zanieczyszczeń w mniejszym strumieniu.
Skoncentrowany strumień może być następnie oczyszczany w jednej z technologii:
- TNV – rekuperacyjne utlenianie termiczne,
- RTO – regeneracyjne utlenianie termiczne,
- RCO – regeneracyjne utlenianie katalityczne.
Dzięki temu końcowa jednostka utleniania może być znacznie mniejsza, tańsza i bardziej efektywna energetycznie niż instalacja przeznaczona do oczyszczania całego pierwotnego przepływu powietrza.
Typowe zastosowania
Warunki projektowe i ograniczenia
Koncentratory zeolitowe są stosowane w procesach przemysłowych, w których LZO występują w niskim stężeniu, ale w bardzo dużej objętości powietrza. Typowe zastosowania obejmują:
- lakiernie przemysłowe i automotive,
- drukarnie,
- suszarnie,
- produkcję kompozytów i laminowanie,
- procesy z użyciem rozpuszczalników,
- oczyszczanie powietrza wentylacyjnego z hal produkcyjnych.
Przykładem są lakiernie samochodowe, w których duża ilość powietrza wentylacyjnego zawiera niewielkie ilości rozpuszczalników. Bez koncentratora konieczne byłoby utlenianie całego strumienia powietrza. Dzięki koncentratorowi LZO do jednostki utleniania trafia tylko niewielka część pierwotnego przepływu, ale z wyższym stężeniem zanieczyszczeń.
Przed koncentratorem należy zapewnić odpowiednie przygotowanie powietrza procesowego. Wysoka wilgotność, pył, aerozole lub substancje mogące blokować sorbent mogą obniżać skuteczność pracy rotora. Dlatego w wielu instalacjach stosuje się wstępną filtrację, separację aerozoli lub osuszanie powietrza.
Dobór koncentratora LZO powinien uwzględniać przede wszystkim:
- przepływ powietrza,
- stężenie LZO,
- skład zanieczyszczeń,
- temperaturę,
- wilgotność,
- zawartość pyłów i aerozoli,
- wymagany poziom redukcji emisji.
Często zadawane pytania (FAQ)
Koncentrator LZO nie jest końcowym stopniem unieszkodliwiania zanieczyszczeń. Jego zadaniem jest zagęszczenie LZO w mniejszym strumieniu powietrza, który następnie trafia do utleniania termicznego lub katalitycznego.
Koncentrator zeolitowy warto zastosować wtedy, gdy emisje LZO występują w bardzo dużym strumieniu powietrza, ale ich stężenie jest niskie. To typowa sytuacja m.in. w lakierniach, drukarniach, suszarniach i procesach z użyciem rozpuszczalników.
Koncentrator zeolitowy pracuje w sposób ciągły i wykorzystuje niepalny sorbent ceramiczny. W wielu zastosowaniach przemysłowych może być bezpieczniejszym i bardziej trwałym rozwiązaniem niż systemy oparte na węglu aktywnym.
Tak, w większości instalacji koncentrator współpracuje z jednostką utleniania termicznego lub katalitycznego. Może to być np. TNV, RTO albo RCO.
Do wstępnego doboru technologii potrzebne są przede wszystkim: przepływ powietrza, stężenie i skład LZO, temperatura, wilgotność, tryb pracy instalacji oraz wymagany poziom redukcji emisji.


